物联网关键技术及其在智能制造中的应用与服务
随着新一代信息技术的迅猛发展,物联网(IoT)已成为推动智能制造转型升级的核心引擎。物联网通过将传感器、设备、系统与网络深度融合,实现了物理世界与数字世界的实时交互,为制造业带来了深刻的变革。本文将探讨物联网的关键技术,分析其在智能制造中的应用场景,并阐述物联网技术服务的重要价值。
一、物联网的关键技术
物联网的技术体系可分为感知层、网络层、平台层和应用层,涉及多项关键技术。
- 感知与识别技术:包括射频识别(RFID)、传感器、摄像头、二维码等,负责采集物理世界的各类数据,如温度、压力、振动、位置等。MEMS(微机电系统)传感器的小型化和低成本化为大规模部署创造了条件。
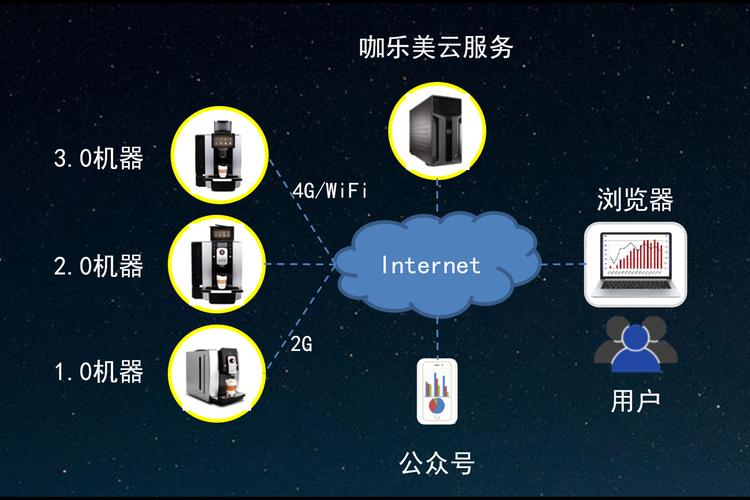
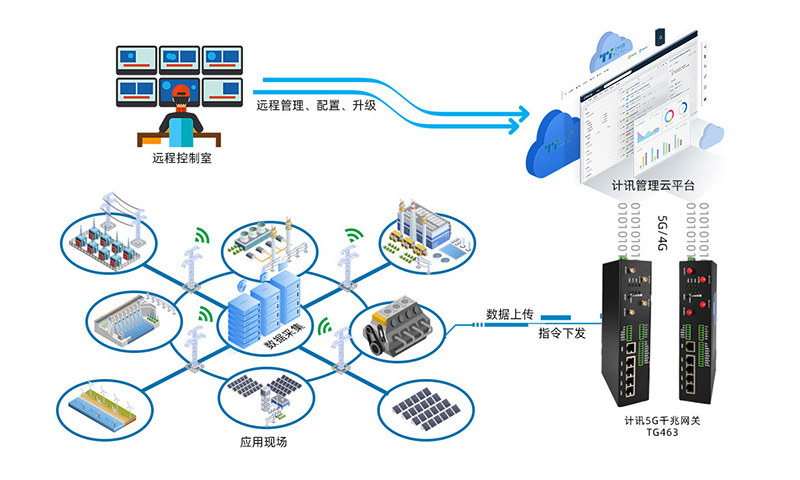
- 网络与通信技术:涵盖短距离无线通信(Wi-Fi、蓝牙、ZigBee、LoRa、NB-IoT)和长距离通信(4G/5G、以太网)。5G的高带宽、低时延、大连接特性尤其适合工业现场实时控制。
- 数据处理与智能分析:边缘计算和云计算协同工作,边缘侧完成实时预处理,云端进行大数据分析和机器学习建模。流计算与批处理框架支撑海量数据的高效处理。
- 平台与中间件:物联网平台提供设备管理、连接管理、数据存储、可视化等服务,实现异构设备的统一接入。中间件屏蔽底层差异,加速应用开发。
- 安全技术:涉及设备认证、数据加密、访问控制、隐私保护等,确保端到端安全,防止网络攻击和数据泄露。
二、物联网在智能制造中的应用
智能制造的目标是实现生产过程的自动化、柔性化、智能化和可预测化。物联网技术在其中扮演着“神经末梢”与“中枢大脑”的双重角色。
- 设备监控与预测性维护:在机床、机器人、AGV等设备上安装传感器,实时采集运行数据。通过分析振动、温度、电流等参数,利用机器学习预测故障,提前安排维护,减少非计划停机。
- 生产过程优化:物联网连接生产线上的各环节,实现工序间的实时协同。如根据实时订单和物料库存动态调整生产节拍,提升整体设备效率(OEE)。
- 物料管理与智能物流:结合RFID和视觉识别,实现物料从入库、上线到成品的全程追踪,减少错料、缺料。AGV与调度系统通过物联网通信,完成无人化搬运。
- 质量追溯与改进:采集每道工序的质量数据,构建全生命周期质量档案,一旦发现缺陷可快速定位根因,并实现一键召回。
- 能耗管理与绿色制造:通过智能电表、水表、气表等,实时监测能耗,找出高耗能环节,优化工艺参数,助力碳达峰、碳中和。
- 远程运维与协同:借助AR/VR和物联网,专家可远程指导现场维修,或实现多工厂间的产能协同与资源调配。
三、物联网技术服务的内容与模式
物联网技术服务是指为制造业企业提供从规划、实施到运营的全周期支持,主要包括:
- 咨询与规划:帮助企业梳理业务痛点,设计物联网架构,制定实施路线图。
- 系统集成与部署:集成传感器、网关、网络、平台和应用,确保各子系统互联互通。包括设备改造、网络布线、平台搭建等。
- 平台运营与数据服务:提供物联网平台租赁、数据存储与计算、数据可视化、API接口等服务。部分服务商还提供AI模型训练与推理服务。
- 安全服务:提供设备安全评估、加密通信、安全运维、合规咨询等,保障物联网系统安全稳定运行。
- 运维与支持:7×24小时监控、故障响应、远程升级、备件管理等,确保系统高可用。
在商业模式上,物联网技术服务呈现多样化:有项目制交付、按连接数订阅、按数据流量计费、以及“平台+应用”的SaaS模式。企业可根据自身规模和需求灵活选择。
四、挑战与展望
尽管物联网在智能制造中前景广阔,但仍面临挑战:数据孤岛、标准不统一、安全风险、投资回报周期长、复合型人才短缺等。随着5G-A、边缘智能、数字孪生、AI大模型等技术的融合,物联网将向更泛在、更智能、更安全的方向演进。物联网技术服务也将从被动响应走向主动赋能,成为制造企业数字化转型的核心伙伴。
物联网关键技术是智能制造的基石,其丰富应用正在重塑生产模式,而专业的物联网技术服务则加速了这一进程。制造企业应积极拥抱物联网,构建数据驱动的核心竞争力。
如若转载,请注明出处:http://www.opopopa.com/product/46.html
更新时间:2026-09-19 20:56:41